Seis fallos que hunden la productividad de un almacén antes de automatizarlo
Toyota Material Handling enumera los errores de diseño, datos y formación que la automatización no corrige: los amplifica.
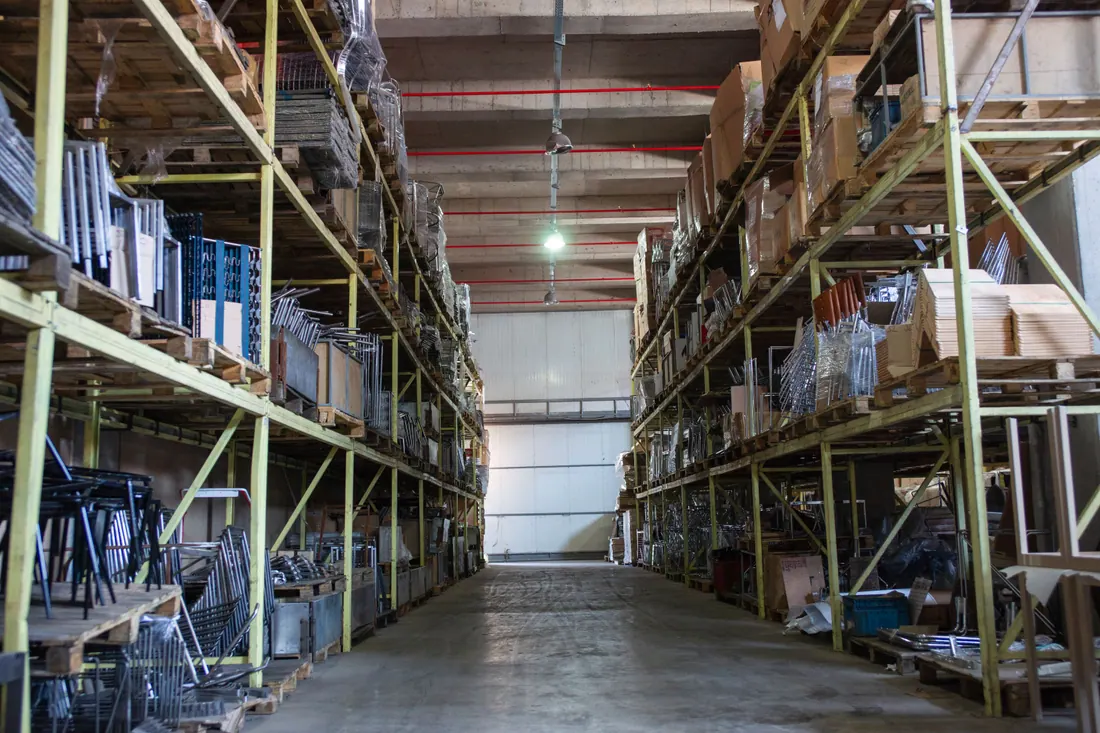
La automatización se ha convertido en la prioridad número uno de los responsables logísticos, según el informe Tendencias en Logística 2026/2027 de Toyota Material Handling. El problema es que una máquina o un software no arreglan una operación mal planteada: la multiplican. Y con ella, sus ineficiencias.
Esa es la idea de fondo del análisis que recoge MuyPymes, en el que la filial española del fabricante repasa los fallos más habituales que conviene resolver antes de firmar un proyecto de automatización. Porque la productividad de un almacén, sostienen, no depende de un equipo concreto, sino de cómo encajan espacio, flujos, producto, datos y personas.
1. Diseñar mirando los metros, no los recorridos
Muchos proyectos arrancan por la nave: cuántos metros hay y cómo llenarlos. Pero la capacidad real no la marca el espacio ocupado, sino cómo circulan materiales y trabajadores. En un mismo almacén conviven entradas de proveedores distintos, movimientos entre zonas, reposiciones, preparación de pedidos, expediciones y devoluciones. Si esas relaciones no se estudian, aparecen cruces de recorridos, desplazamientos repetidos y cuellos de botella.
«Cuando analizamos una instalación, lo primero es entender los recorridos y escuchar a quien los hace cada día. Ahí suele estar la explicación de buena parte de los problemas que se atribuyen a la falta de tecnología», señala David García Amandi, responsable de ventas de automatización de Toyota Material Handling España.
2. Conservar una distribución pensada para otra demanda
La ubicación de cada referencia se decide al diseñar el almacén, pero la demanda cambia: estacionalidad, nuevos productos, crecimiento del comercio electrónico o de un canal concreto. Un artículo que estaba en una posición secundaria puede acabar siendo de los más pedidos, mientras otros pierden rotación. El resultado es una instalación optimizada para una operación que ya no existe.
De ahí también el debate entre ubicaciones fijas y dinámicas. Las fijas simplifican la gestión pero desperdician capacidad cuando el volumen de una referencia oscila; las dinámicas aprovechan mejor el espacio pero exigen sistemas que garanticen la trazabilidad del inventario, es decir, saber en todo momento dónde está cada unidad. No hay una fórmula única: la distribución debe revisarse cuando cambia el comportamiento de los pedidos.
3. Automatizar un proceso que aún no funciona
Automatizar un circuito con recorridos innecesarios o tareas mal secuenciadas no elimina esos defectos: los congela dentro del sistema y añade una inversión que luego cuesta modificar. La pregunta útil, apunta el informe, no es qué tecnología es más avanzada, sino cuánta variabilidad admite el proceso que se quiere automatizar.
Aquí entran herramientas como la simulación y los gemelos digitales, réplicas virtuales de la instalación que permiten probar configuraciones y ver cómo respondería la operación ante picos de demanda o cambios de volumen antes de tocar nada en la nave.
4. Decidir a ciegas y con sistemas incomunicados
Sin datos en tiempo real de inventario, equipos y procesos es imposible saber dónde se pierde productividad, y las mejoras terminan aplicándose sobre el síntoma en lugar de sobre la causa. La transformación digital no acaba en la automatización: exige integrar el sistema de gestión de almacén con la robótica y la gestión de flotas para que intercambien información. Si cada pieza optimiza su parcela por separado, el conjunto no mejora. Es una lógica parecida a la que empuja la digitalización obligatoria de la documentación de transporte.
«Antes de preguntarse qué tecnología necesita una operación conviene responder a otras dos preguntas: cuál es el problema que se quiere resolver y con qué dato se ha medido», añade García Amandi.
5. Meter tecnología sin rediseñar el equipo
Un almacén más automatizado no necesita menos gente, sino gente con funciones distintas: operadores que configuran los vehículos de guiado automático (AGV), especialistas en sistemas de control, coordinadores de gestión energética. Si la inversión no va acompañada de formación, itinerarios profesionales y prácticas en entornos simulados, el rendimiento prometido se queda corto. A ello se suma la ergonomía: puestos mal diseñados generan fatiga, ralentizan procesos y elevan el riesgo de incidentes.
6. Optimizar una zona y trasladar el problema
El último error es tratar el almacén como un compartimento estanco. Lo que se decide dentro de la nave afecta al transporte, a la producción y al servicio al cliente. Mejorar un tramo sin mirar el conjunto puede limitarse a mover el atasco de sitio.
Las devoluciones son el caso más evidente: el comercio electrónico las ha convertido en un flujo de volumen que ya no admite gestionarse como un circuito aparte, porque genera congestiones y errores de inventario. El objetivo, concluye el fabricante, no es que un sistema aislado rinda al máximo, sino que lo haga la operación completa.
- logística
- automatización
- almacenes
- digitalización
- pymes
- gemelos digitales
Elaborado a partir de información publicada por MuyPymes · Fuente primaria: documento original